
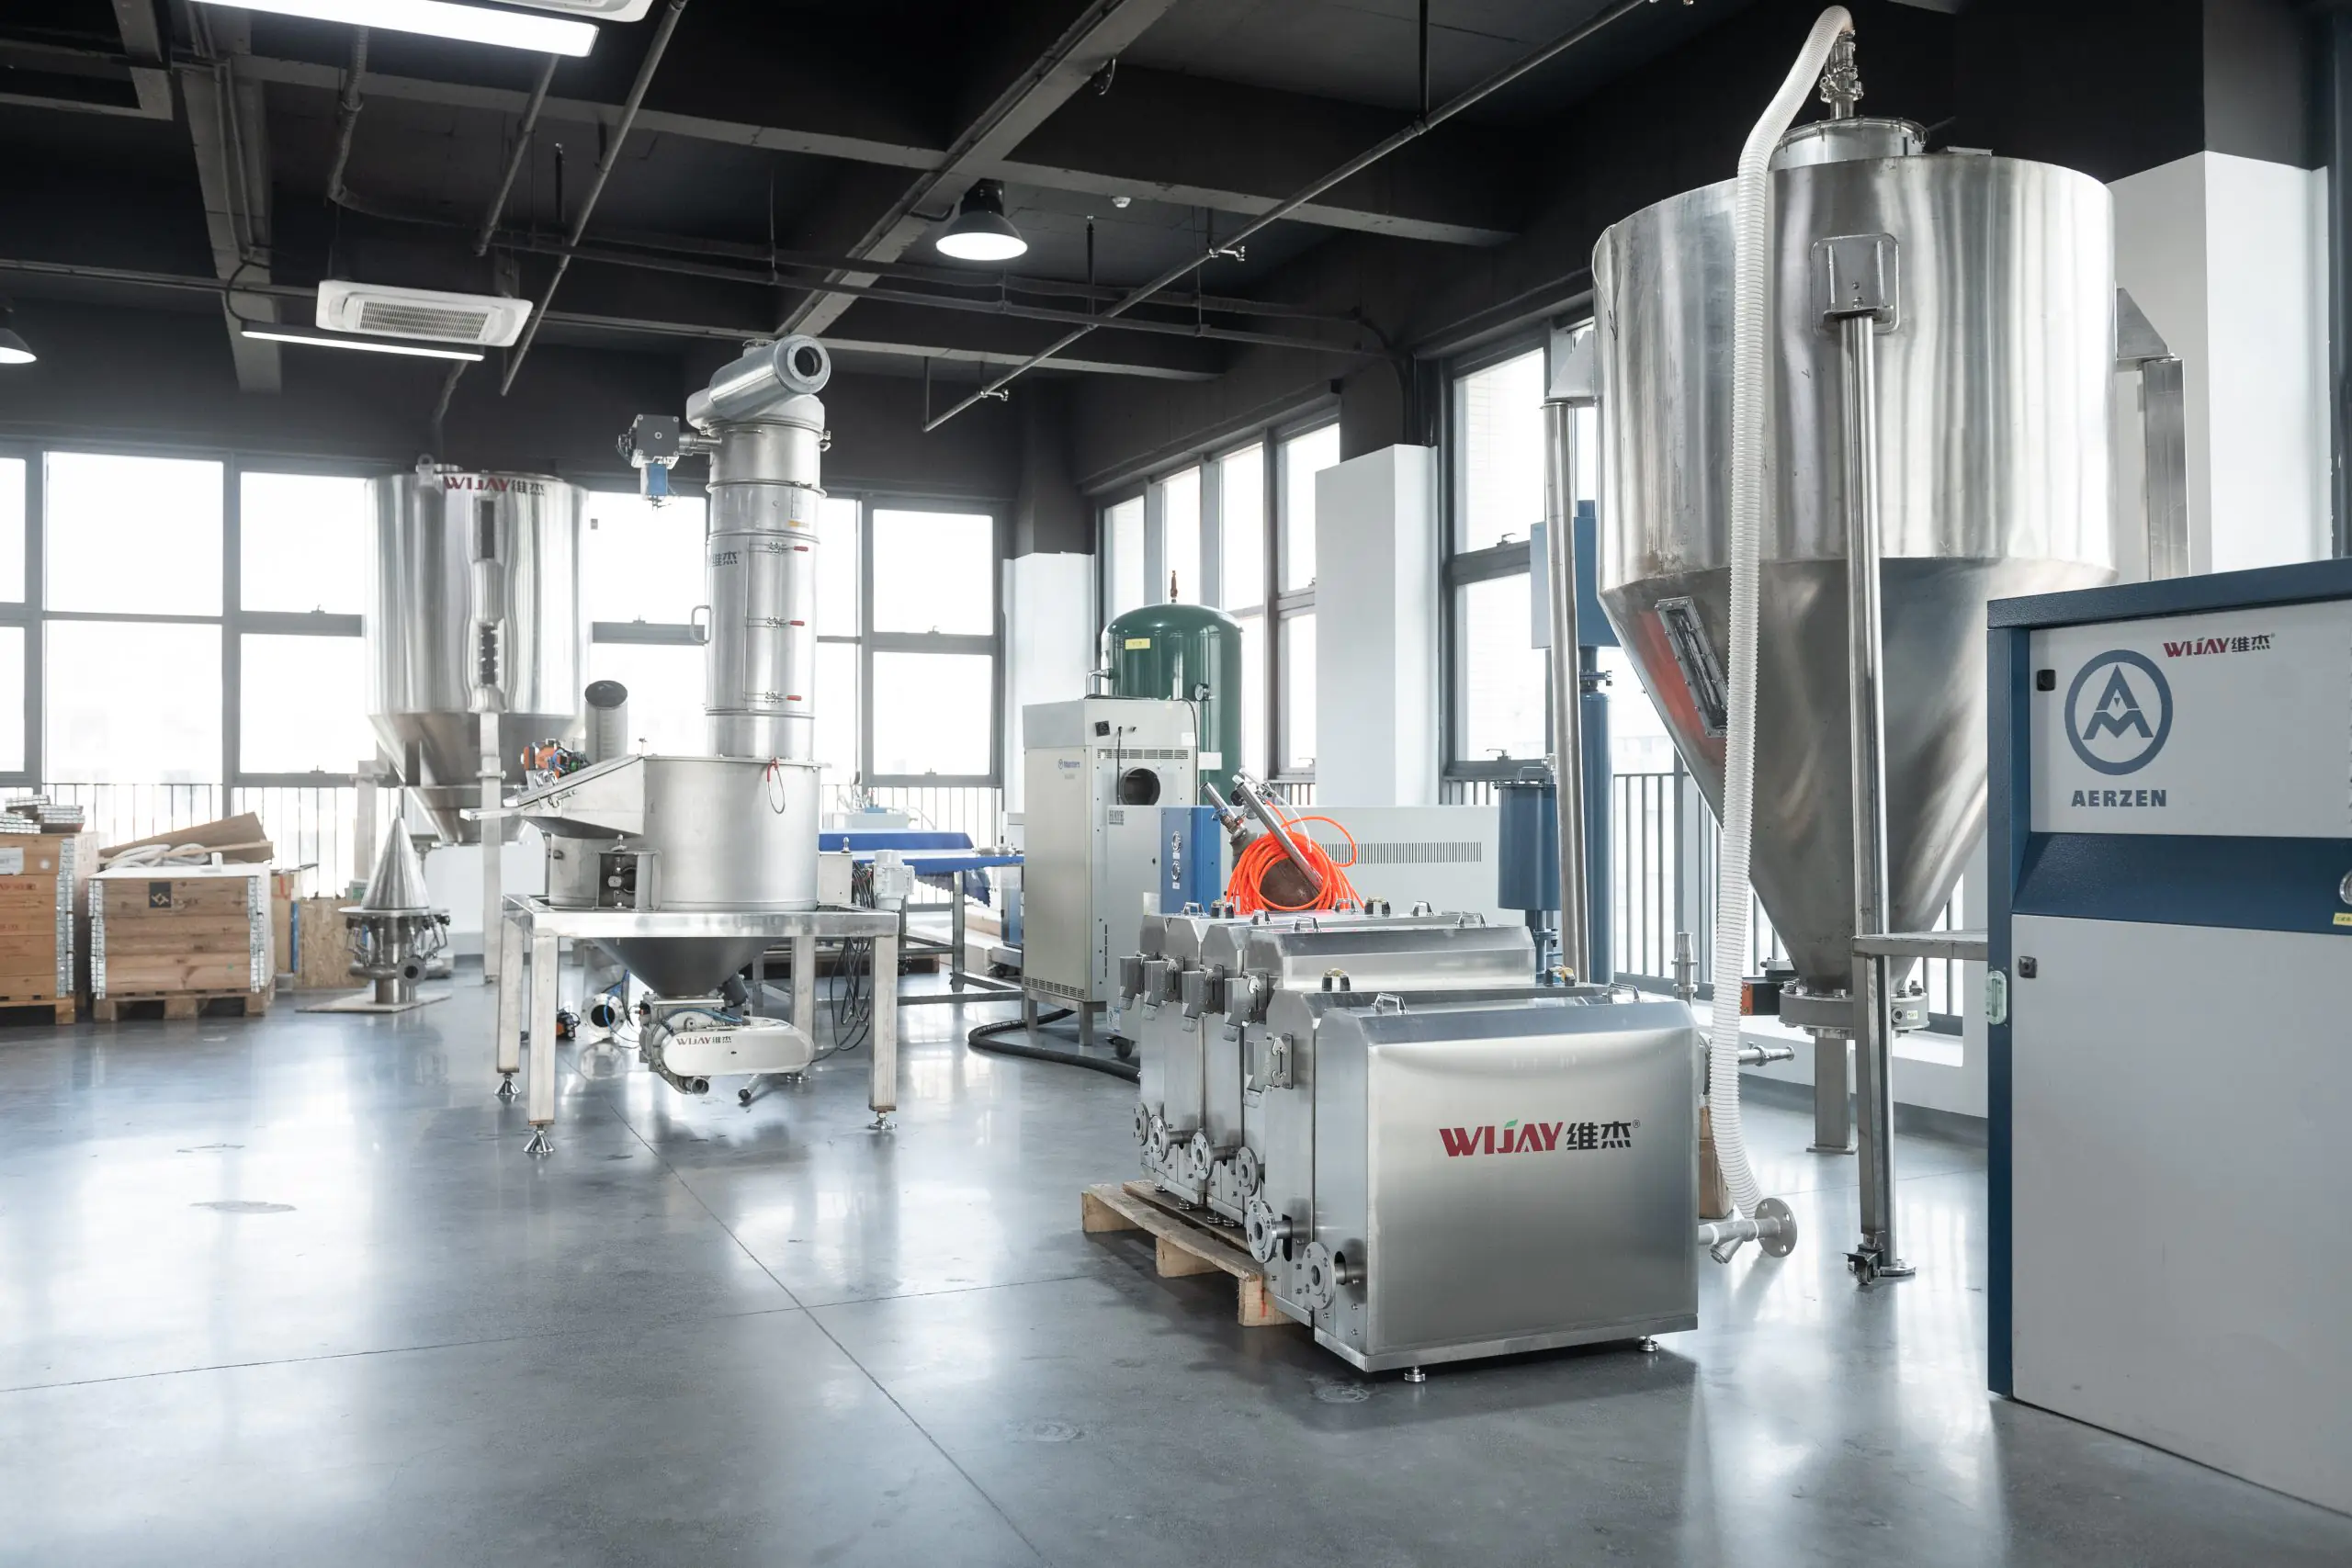
Сценарий, данные и главный вопрос: почему линия подготовки теста ломает планы?
В один рабочий понедельник в апреле 2019 года я приехал на завод в Подольске — утром коллектив заявил о падении выхода изделий на 12% за три смены; это было видно в отчетах по качеству. На этом же месте часто используют линия подготовки теста, и я видел те же симптомы тысячу раз: нестабильная доза муки, скачки температуры на куттере, и конвейерные остановки. Сценарий повторялся — тесто пересушено, ферментация нестыкуется с циклом шоковой заморозки, и брак подскакивает. Почему современные линии (включая шнековый дозатор и инверторный привод) не решают основную проблему — непредсказуемость сырья и измерений? Как уменьшить потери и восстановить стабильность процесса? — этот вопрос мы разберем дальше.
Что чаще всего ломает процесс?
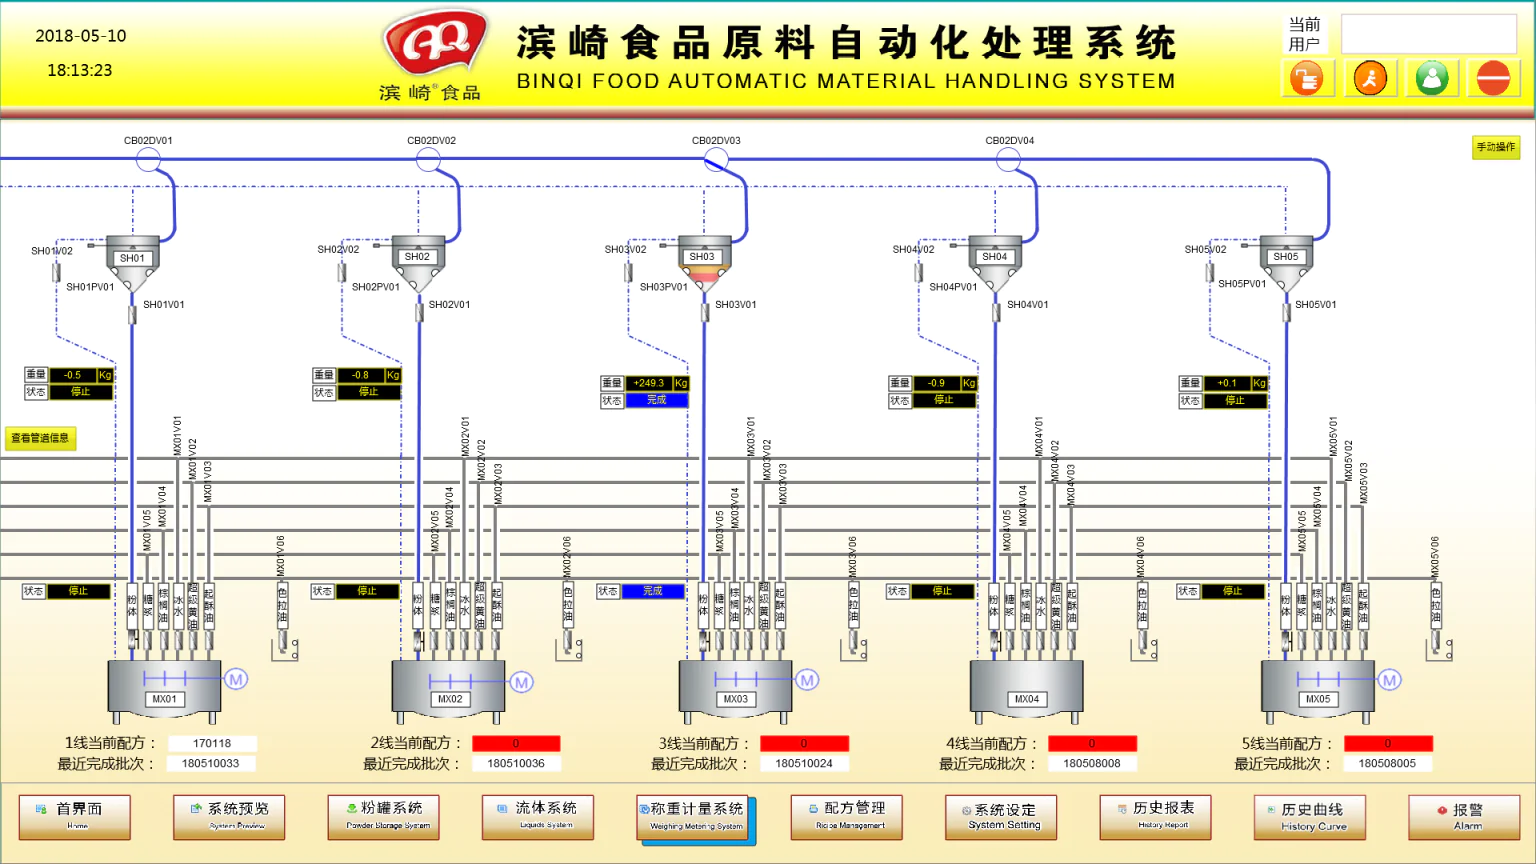
За более чем 15 лет в коммерческом холодильном и пищевом оборудовании я лично наблюдал пять повторяющихся причин: нестабильное увлажнение, изношенные шнековые дозаторы, неверные настройки частотного преобразователя на приводе, слабый теплообмен в камерах, и человеческие ошибки при смене рецептур. Я помню, как в январе 2021 года мы заменили старый дозатор на HLT-200 на заводе в Коломне: сразу сократили перерасход на 3,4% и восстановили предсказуемость вязкости теста — это было конкретно и измеримо. Поверьте, многие проблемы — следствие кумулятивных мелочей, а не одной большой катастрофы.
Глубже о традиционных решениях и скрытых болях пользователей — практический анализ (forward-looking)
Традиционные подходы — ручная подстройка рецептуры, калибровка дозаторов раз в месяц и корректировка режимов заморозки «по состоянию» — дают иллюзию контроля, но они хрупкие. Я видел, как одна сеть пекарен в 2020 году потеряла контракт из‑за циклического брака: 18% продукции отклонялись по весу, а поставщик боялся штрафов. С технической точки зрения, отсутствие интеграции между датчиками температуры, системами управления (PLC) и контролем влажности — главный корень зла. Современные линии требуют более плотной телеметрии: сенсоры вязкости теста, оптические датчики на конвейере и синхронизация с шоковой заморозкой. Но просто ставить новые датчики — не решение; нужен план калибровки, регламент и обучение персонала (и да, это стоит денег). Я предпочитаю решения с ясной экономикой: замена дозатора плюс настройка частотного преобразователя окупается за 6–9 месяцев на средних производствах.
Сравнительно смотря в будущее, я считаю, что линия замороженного теста должна переходить от реактивного обслуживания к предиктивному (аналогично концепции edge computing в других отраслях). Это означает: локальная обработка сигналов от датчиков, автоматическая корректировка инверторного привода и интеграция с логистикой заморозки — так можно снизить простой и брак. Я часто рекомендую начать с трех шагов: 1) установка надежного шнекового дозатора, 2) внедрение сенсоров температуры/влажности и 3) настройка частотного преобразователя с сохранением профилей. Варианты бюджетные и дорогие — выбирайте под свою маржу и объем, но план должен быть конкретным и измеримым.
Что дальше? — ключевые метрики для оценки решений
Закрывая эту часть, хочу дать три конкретных метрики, которые я всегда прошу предоставить перед покупкой: 1) процент уменьшения брака в течение первых 90 дней; 2) реальный экономический эффект (в рублях) за первые 6 месяцев; 3) время безотказной работы (MTBF) узлов: дозатора, привода и морозильной камеры. Оценивайте поставщиков по этим трем пунктам — это реально отделит словесные обещания от конкретных цифр. И да, я неоднократно использовал эти метрики при выборе оборудования для пекарни в Санкт-Петербурге в марте 2018 года — они работают.
Небольшая ремарка: вмешательство человека все еще важно — обучение на местах, инструкции под конкретную рецептуру и регламенты проверок минимизируют риск. Мы не избавляемся от персонала; мы даем им инструменты и ясные KPI. В итоге, когда вы сравнительно сопоставляете варианты по этим трем метрикам, вы видите реальную картину и можете сделать инвестицию с прогнозируемым возвратом. Заканчивая, отмечу — я предпочитаю pragmatic approach: сначала решаем узкие места, затем масштабируем. И если вы хотите посмотреть пример реальной линии — загляните на сайт партнёра: линия замороженного теста — и посмотрите реальные конфигурации.
Я пишу это как специалист с более чем 15 годами практики в коммерческом холодильном оборудовании и пищевом производстве; я видел, как небольшая инвестиция в дозатор или контроль влажности сокращала расходы на ингредиенты и уменьшала возвраты клиентов. Конкретно: замена дозатора и оптимизация частотного преобразователя в мае 2022 года привела к снижению перерасхода муки на 2,8% и экономии около 450 000 руб. за полгода на среднем заводе. Это не голословно — это цифры из моей практики. Если нужно, могу подготовить чек-лист для первичной диагностики линии: приборы, таблицы замеров и регламентные интервалы обслуживания.
Три метрики для выбора решения (на всякий случай повторю кратко): процент снижения брака за 90 дней; экономический эффект в рублях за 6 месяцев; MTBF ключевых узлов. Применяйте их жестко. И помните: инвестиции в контроль и автоматизацию возвращаются по-разному, но без конкретных измерений вы будете гадать. Если хотите — обсудим вашу конкретную линию и рассчитаем окупаемость; я помог клиентам в Москве, Коломне и Санкт-Петербурге с такими расчетами. Wijay